
全国咨询热线
全国咨询热线


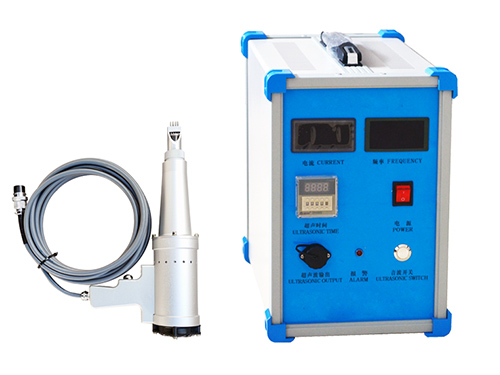
一、超声冲击焊接应力消除设备的应用领域:
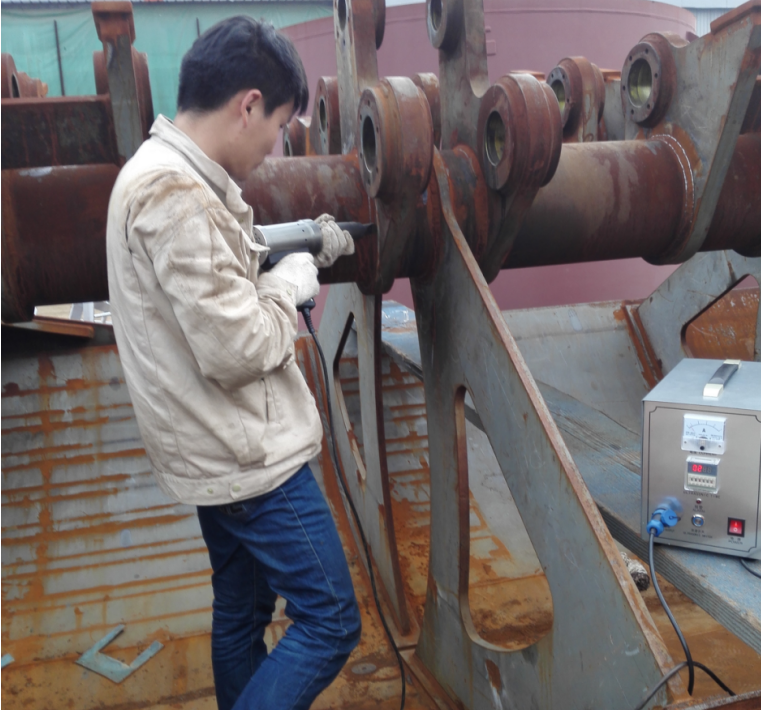
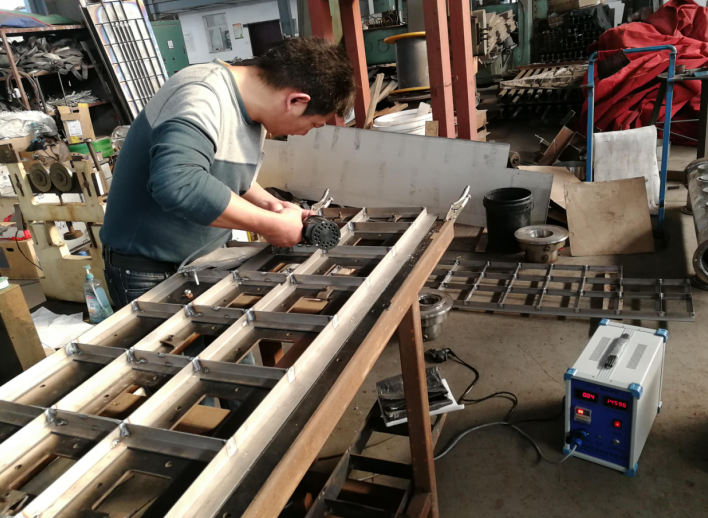
广泛应用于船舶、桥梁工程、军工、航空、航天、工程机械、电力、火车、汽车、铁路、起重设备、石油钻采、机械、压力容器等行业焊接结构件的生产制造过程中,用于大幅度提高焊接接头的疲劳强度和疲劳寿命、消除焊接残余应力、减少焊接变形等;同时该装置也普遍地应用于对机械零件焊接修复部位进行消除残余应力和强化处理;该装置还可对金属零件需要表面强化的部位进行冲击处理,以大幅度提高该部位的疲劳强度和疲劳寿命。因此,超声波焊接应力消除设备在机械制造业的制造和维护过程中具有广阔的应用前景,必将产生巨大的社会效益和经济效益。
二、超声冲击焊接应力消除设备的应用原理:
金属结构件在焊接时,普遍采用熔化焊接的方法,在金属的填充过程中,在接头部位留有余高、凹坑及各种焊接缺陷,造成严重的应力集中;同时还产生一定的焊接残余应力。在绝大多数情况下,残余拉应力对焊接结构的疲劳强度是不利的。同时,大量研究表明,在焊趾部位距离表面0.5mm左右处一般存有熔渣等缺陷,该缺陷较尖锐,相当于疲劳裂纹提前萌生。在应力集中、焊趾熔渣缺陷及焊接残余拉应力的联合作用下,焊接接头的疲劳强度和疲劳寿命被严重降低。
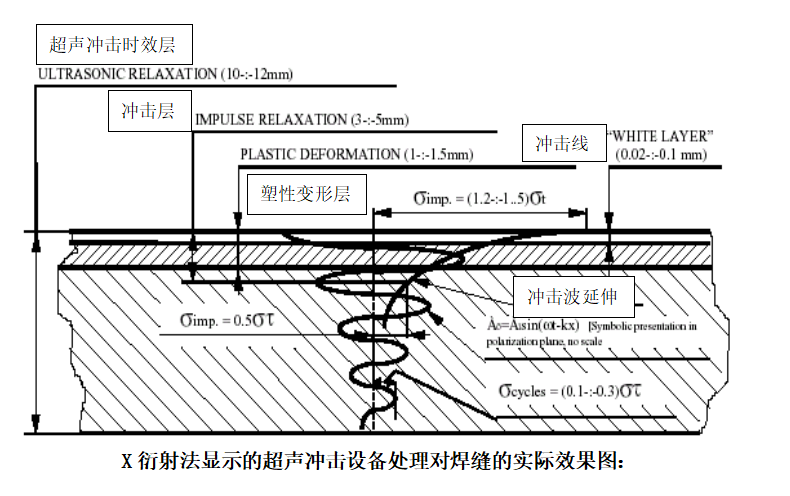
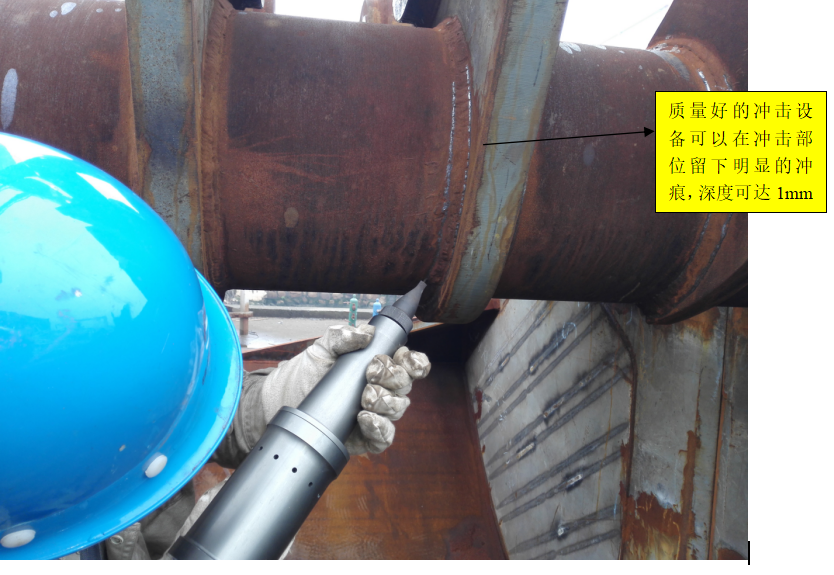
基本原理:焊后利用超声波推动冲击工具以每秒接近二万次的频率沿焊缝方向冲击焊缝的焊趾部位,使之产生较大的压缩塑性变形,使焊趾处产生圆滑的几何过渡,从而大大降低了焊趾处余高和凹坑造成的应力集中;消除了焊趾处表层的微小裂纹和熔渣缺陷,抑制了裂纹的提前萌生;调整了焊接残余应力场,消除其焊接拉应力,在焊趾附近产生一定数值的残余压应力;并使焊趾部位材料得以强化。因此,超声波焊接应力消除设备能同时改善影响焊缝疲劳性能几个方面的因素,如:焊趾几何形状、残余应力、微观裂纹和熔渣等缺陷、表面强化等,所以,能大幅度提高焊接接头的疲劳强度和疲劳寿命。图3是用X衍射法显示的超声波焊接应力消除设备处理对焊缝的实际效果图。
三、超声冲击焊接应力消除设备的作用
超声波冲击应力设备作为焊后处理设备,它能同时改善影响焊缝质量的多个因素,如应力、缺陷、焊趾几何形状、表面强化等几个方面,所以对提高焊接接头的疲劳性能有事半功倍的效果,可使处理后的焊接接头的疲劳强度提高50%-120%,疲劳寿命延长5—100倍。由于采用超声波焊接应力消除设备处理后,省去了传统的打磨及去渣工序,节约了劳动时间20%,降低了劳动强度,提高了生产效率。超声冲击应力消除设备与国外同类设备相比,体积减少60%—70%;重量减轻50%—60%;效率提高2—3倍;可长时间无间断工作,且无需水冷;冲击力大,处理效果好;性能稳定可靠,使用寿命长,其性能已达到国际先进水平。
1、对金属零件表面进行强化处理,以提高零件的表面质量和疲劳寿命;
2、调节应力场,减少焊接变形,保证工件的尺寸稳定性;
产品特点
★数字化动态显示电流频率,直观体现时效过程。
★时间预设功能,更易掌握冲击速度,提高操作规范。
★设置音频按钮,做到时效处理双开关,降低操作者工作强度。
★报警指示灯,独有的稳频、恒幅控制电路,过热、过载保护能,完全排除现场操作的危险性。
★工件焊接应力消除率可达到100%并产生理想压应力,是目前国内外消除焊接残余应力的理想设备。
★专用工具头,采用优质钢材,结构紧凑,不易损坏。内部加装变幅杆保护垫,大大延长变幅杆的使用寿命。
★ 可提高焊接接头疲劳强度50%-120%,疲劳寿命延长5-100倍。
★不受工件形状、结构、材质、重量、板材厚度、场地之限制。
★可将焊趾处的焊接余高,凹坑咬边等现象理想化处理至几何过度,降低应力集中系数。
★可去除焊趾处的围观裂纹,弥补熔渣缺陷,同时抑制裂纹提前萌生。
★ 用于消除焊接残余应力可完全替代热处理等时效方法。
★ 冲击枪专业设计,彻底消除了传统时效设备和同行业设备操作笨重,现场无法操作的难题,减少了现场人员劳动量。
★ 对大型结构件的焊缝现场处理、超高超低焊缝处理、焊接修复焊缝的应力消除效果更佳。
★ 超宽的频率跟踪范围,可有效跟踪外界因素影响引起的频率变化
★ 采用压电陶瓷换能器,输出强劲,使用寿命长。
★ 经济、实用、环保、节能、安全、无污染。
详细参数
1、输出功率:500W-1500W
2、输出频率:20000Hz
3、输出振幅:100±5um
4、换能器类型:压电陶瓷
5、最大连续工作时间:18h-24h(主要取决于冲击强度)
6、冷却方式:风冷
7、处理速度:板材厚度低于10mm(0.5m-2m/min),板材厚度高于10mm (0.1m~0.5m/min)
8、电压:AC 220V 50HZ
9、 控制箱尺寸:395 mmX 220mm X 325mm
9、冲击枪重量:3.0KG
四、设备工作原理
CV-30超声波焊接应力消除设备由两部分组成:控制箱和冲击枪;控制箱和冲击枪用电缆连接。其控制部分采用新型高精度锁相和先进的恒幅技术,使设备在使用过程中始终保持输出的稳定性和可靠性,保证处理效果的高效和均匀一致性。控制箱将电网上的50HZ交流电转变成超音频的交流电,其原理如下:
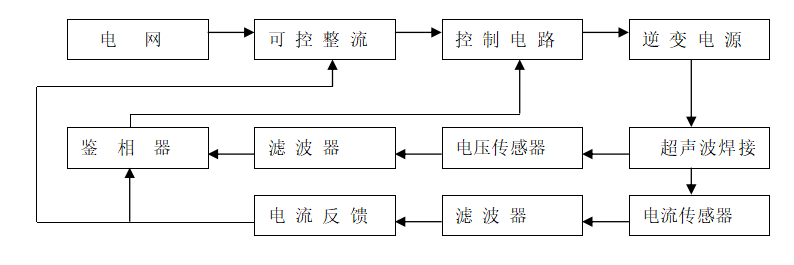
控制箱输出信号,通过连接电缆来激励冲击枪工作,在冲击枪的自重和外力作用下,使以焊趾为中心的一定区域的焊接接头表面产生足够深度的塑变层,从而有效的改善焊缝与母材过渡区(焊趾)的几何形状,使其平滑过渡,降低了焊接接头的应力集中程度;并使焊接接头附近一定厚度的金属得以强化;重新调整了焊接残余应力场,消除了残余拉应力。
Copyright © 2024 普欧仪器科技(东莞)有限公司 All Rights Reserved.  粤公网安备44190002007799号粤ICP备2024191113号-1
XML地图
技术支持:普欧仪器
 扫一扫咨询微信客服

